 匯聚全球材料牌號(hào)的數(shù)據(jù)庫-鋼鐵之家
匯聚全球材料牌號(hào)的數(shù)據(jù)庫
一種預(yù)測微合金鋼焊接粗晶區(qū)晶粒尺寸的方法與流程
本發(fā)明屬于物理的測量領(lǐng)域,尤其涉及關(guān)于一種預(yù)測微合金鋼焊接粗晶區(qū)晶粒尺寸的方法。
背景技術(shù):
焊接粗晶區(qū)通常作為焊接接頭最薄弱的區(qū)域之一,其力學(xué)性能在很大程度上代表了焊接接頭的力學(xué)性能,因而評(píng)估焊接粗晶區(qū)的力學(xué)性能特征,可在很大程度上為評(píng)估焊接接頭力學(xué)性能特征提供重要參考。鋼鐵材料的微觀組織結(jié)構(gòu)通常是決定其力學(xué)性能最重要的因素之一,其中晶粒尺寸作為一個(gè)重要的表征參數(shù),一直被認(rèn)為是評(píng)價(jià)焊接粗晶區(qū)力學(xué)性能是否發(fā)生惡化最重要的標(biāo)志之一。在焊接領(lǐng)域,鋼鐵材料(特別是微合金鋼)焊接粗晶區(qū)的晶粒尺寸一直是重點(diǎn)關(guān)注對(duì)象。
通常有兩種辦法來獲得微合金鋼焊接粗晶區(qū)的晶粒尺寸信息,一種是例如參考文獻(xiàn)1(sanjeevkumar,etal.,materialsanddesign,2016,50:177),通過實(shí)際的金相測量,一種是例如參考文獻(xiàn)2(m.shome,etal.,scriptamaterialia,2004,50:1007),通過晶粒長大動(dòng)力學(xué)公式進(jìn)行計(jì)算。實(shí)際的測量固然可以得到非常準(zhǔn)確的粗晶區(qū)晶粒尺寸信息,但這種辦法無法預(yù)測當(dāng)焊接條件改變時(shí)粗晶區(qū)的晶粒尺寸。通過晶粒長大動(dòng)力學(xué)公式進(jìn)行計(jì)算(運(yùn)用公式時(shí)通常需要在一定的焊接條件下先擬合公式中的未知參數(shù))可以得到一系列條件下粗晶區(qū)的晶粒尺寸,但從理論上講,在當(dāng)前的技術(shù)條件下,對(duì)于一般的鋼鐵材料,可以計(jì)算得到較為合理的結(jié)果,而對(duì)于微合金鋼而言,其計(jì)算結(jié)果會(huì)產(chǎn)生一定的偏差,且隨著焊接工藝條件的改變(擬合出來的未知參數(shù)實(shí)際上會(huì)隨著焊接工藝條件的變化而改變),其偏差會(huì)逐漸增大。其主要原因是,在焊接粗晶區(qū)熱循環(huán)中,晶粒長大時(shí)會(huì)受到微合金鋼中第二相粒子的釘扎作用,而焊接熱循環(huán)本身也會(huì)影響到第二相的熱穩(wěn)定性,隨著熱循環(huán)時(shí)間與溫度的變化,第二相粒子的釘扎作用也會(huì)隨之變化,而且焊接熱循環(huán)是一個(gè)典型的非熱力學(xué)平衡的熱過程,現(xiàn)有的研究技術(shù)手段無法對(duì)第二相粒子在此過程中的熱穩(wěn)定性進(jìn)行精確描述,因而運(yùn)用晶粒長大動(dòng)力學(xué)公式計(jì)算微合金鋼焊接粗晶區(qū)晶粒尺寸這一方法得到的結(jié)果的合理性是決定于是否可對(duì)微合金鋼中第二相粒子的熱穩(wěn)定性進(jìn)行精確描述。雖然晶粒長大動(dòng)力學(xué)公式的基本表達(dá)形式是公開的,但不同的研究者對(duì)于如何近似處理焊接熱過程中微合金鋼中第二相對(duì)晶粒長大的釘扎作用的方法會(huì)有所不同,因而得出的計(jì)算結(jié)果的可信度會(huì)不同。基于此,專利申請(qǐng)人在大量的文獻(xiàn)總結(jié)與實(shí)際研究工作的基礎(chǔ)上,找到了一種處理微合金鋼中第二相對(duì)晶粒長大釘扎作用的簡單且有效的方法,因而得到了一種預(yù)測微合金鋼焊接粗晶區(qū)晶粒尺寸的新方法。
技術(shù)實(shí)現(xiàn)要素:
本發(fā)明的目的是提供一種預(yù)測微合金鋼焊接粗晶區(qū)晶粒尺寸的方法,是對(duì)晶粒長大動(dòng)力學(xué)公式中兩個(gè)參數(shù)進(jìn)行擬合后,再利用此公式計(jì)算其它熱輸入下焊接粗晶區(qū)晶粒尺寸的方法。
為實(shí)現(xiàn)上述目的,本發(fā)明采用的方法是:首先通過熱模擬獲得三個(gè)以上不同熱輸入下微合金鋼焊接粗晶區(qū)的原奧氏體晶粒尺寸的信息;其次設(shè)定晶粒長大動(dòng)力學(xué)公式中m0和pz為未知常數(shù),其它參數(shù)為已知參數(shù)并通過查閱文獻(xiàn)得到相應(yīng)的合理數(shù)值,然后將三個(gè)不同熱輸入下粗晶區(qū)的原奧氏體晶粒尺寸的數(shù)值與晶粒長大動(dòng)力學(xué)公式進(jìn)行擬合(通過數(shù)值積分并采用有限差分法),最佳的擬合結(jié)果得出m0和pz的數(shù)值;最后通過此晶粒長大動(dòng)力學(xué)公式及擬合出的m0和pz的數(shù)值計(jì)算不同焊接熱輸入下此微合金鋼焊接粗晶區(qū)的晶粒尺寸,即達(dá)到預(yù)測微合金鋼焊接粗晶區(qū)晶粒尺寸的目的。
一種預(yù)測微合金鋼焊接粗晶區(qū)晶粒尺寸的方法,所述方法用于計(jì)算微合金鋼鐵材料在一系列焊接熱輸入條件下粗晶區(qū)的原奧氏體晶粒尺寸,包括以下步驟:
步驟1)通過熱模擬微合金鋼焊接粗晶區(qū)的熱循環(huán),升溫速率為100~280k/s,峰值溫度為1573~1673k,峰值溫度停留時(shí)間為0.5~2s,冷卻過程采用rykalin3d/2d或其它將焊接熱輸入作為參數(shù)的熱模型,熱模型中焊接熱輸入?yún)?shù)分別為x1、x2和x3(x1<x2<x3)。之后對(duì)熱模擬區(qū)域的試樣進(jìn)行金相分析,統(tǒng)計(jì)在當(dāng)前焊接熱循環(huán)條件下三個(gè)焊接熱輸入對(duì)應(yīng)的粗晶區(qū)的原奧氏體晶粒尺寸;
步驟2)根據(jù)上述步驟1)獲取的三個(gè)原奧氏體晶粒尺寸數(shù)據(jù),利用晶粒長大動(dòng)力學(xué)公式通過數(shù)值積分,采用有限差分法,時(shí)間間隔取0.01~0.2s,分別將三個(gè)熱輸入下的原奧氏體晶粒尺寸與晶粒長大公式進(jìn)行擬合,當(dāng)通過公式分別計(jì)算出來的三個(gè)晶粒尺寸與原奧氏體晶粒尺寸數(shù)據(jù)都較為接近時(shí)即得到最佳的擬合情況,擬合結(jié)果得到m0和pz的數(shù)值;其中d是原奧氏體晶粒尺寸,n是長大因子,m0是指前因子,qa是晶粒長大激活能,r是氣體常數(shù),t是溫度,是晶界驅(qū)動(dòng)力,γ是奧氏體的晶界能,pz是第二相釘扎產(chǎn)生的作用力,t是在升溫過程中溫度超過ac3溫度到降溫過程中溫度低于ac3溫度所持續(xù)的時(shí)間,將ac3溫度設(shè)定為一常數(shù),利用經(jīng)驗(yàn)公式計(jì)算得到的微合金鋼的a3溫度,將m0和pz作未知常數(shù),其它參數(shù)作已知參數(shù)(例如取n=2,r=8.3j/(mol·k),qa=352185.31+21827.26xc+19950.94xmn+7185.49xcr+7378.06xni),此公式是參考文獻(xiàn)中的公式(uhms,etal.,isijinternational,2004,44(7):1230)。n值的變化不影響后面的參數(shù),公式中的參數(shù)是相互獨(dú)立的,(xc、xmn、xcr和xni分別為微合金鋼中c、mn、cr和ni的重量百分含量,計(jì)算得到qa的單位為j/mol),t和t的數(shù)據(jù)可以根據(jù)上述步驟1)采用的焊接熱模型進(jìn)行計(jì)算得到,γ=0.5j/m2);
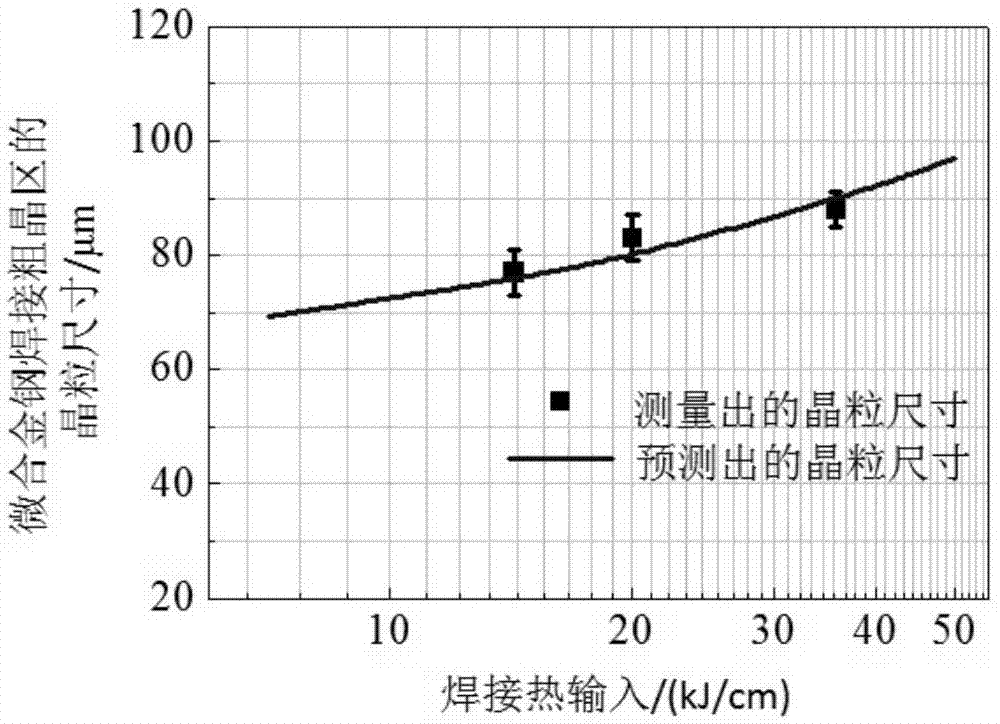
步驟3)根據(jù)上述步驟2)擬合得到的m0和pz的數(shù)值及提到的晶粒長大動(dòng)力學(xué)公式,即可用相同的方法計(jì)算出焊接熱輸入為x時(shí)的微合金鋼焊接粗晶區(qū)原奧氏體晶粒尺寸的大小(當(dāng)x的取值范圍為[x1,x3]時(shí),計(jì)算結(jié)果有很高的可信度,當(dāng)x的取值范圍為(0,x1)或(x3,∞)時(shí),隨著x的數(shù)值偏離x1或x3的加大,計(jì)算結(jié)果與實(shí)際情況的偏離程度逐漸加大。
此方法的核心思路如下。就當(dāng)前的鋼鐵生產(chǎn)技術(shù)而言,在微合金鋼的基體中一般存在兩大類第二相粒子:第一類傾向于在鋼液中或鋼液凝固過程中形成,這類粒子具有很高的熱穩(wěn)定性,但就尺寸與體積分?jǐn)?shù)而言,其對(duì)微合金鋼焊接過程中的奧氏體晶粒尺寸長大的釘扎作用較弱;第二類傾向于在生產(chǎn)或熱處理過程中析出,這類粒子具有較低的熱穩(wěn)定性,但因其尺寸非常小,只在焊接熱過程的低溫階段常常會(huì)產(chǎn)生較強(qiáng)的釘扎作用。為計(jì)算微合金鋼焊接粗晶區(qū)中的晶粒尺寸,針對(duì)這兩大類粒子的釘軋作用,可分別作如下簡化。第一類粒子對(duì)晶界的釘軋作用雖然也會(huì)隨著焊接過程時(shí)間與溫度的變化而變化,但因?yàn)楹附訜徇^程的瞬時(shí)特征且其本身產(chǎn)生的釘扎作用較小,可以合理的簡單認(rèn)為第一類粒子在整個(gè)焊接粗晶區(qū)熱過程中對(duì)晶界的釘軋作用不變,即可認(rèn)為其產(chǎn)生的釘扎作用力近似為常數(shù)。而第二類粒子具有較低的熱穩(wěn)定性,焊接粗晶區(qū)的峰值溫度一般達(dá)到1573~1673k,通常遠(yuǎn)高于第二類粒子的熱力學(xué)溶解溫度,考慮到此類粒子的尺寸非常小,且動(dòng)力學(xué)過程也顯示在焊接粗晶區(qū)熱循環(huán)開始到峰值溫度的過程中(通常是幾秒的時(shí)間)其將會(huì)發(fā)生大量溶解,因而第二類粒子對(duì)晶粒長大的釘扎作用會(huì)大大減弱。考慮到采用晶粒長大動(dòng)力學(xué)公式計(jì)算的是粗晶區(qū)最終的晶粒尺寸而并非晶粒長大過程中尺寸的變化,通過對(duì)公式中參數(shù)的擬合,可以基本上消除第二類粒子釘軋作用對(duì)最終晶粒尺寸大小的影響,因而可以簡單的認(rèn)為第二類粒子在焊接粗晶區(qū)熱循環(huán)過程中產(chǎn)生的釘扎作用為0。在這一思路下,晶粒長大動(dòng)力學(xué)公式中需要確定的兩個(gè)參數(shù)(一個(gè)常數(shù)參數(shù)及一個(gè)隨時(shí)間/溫度變化的參數(shù))將會(huì)轉(zhuǎn)變?yōu)閮蓚€(gè)常數(shù)參數(shù),這極大的簡化了擬合及計(jì)算過程。因而在這一思路下得到的一種預(yù)測微合金鋼焊接粗晶區(qū)晶粒尺寸的方法具有獨(dú)特性及實(shí)用性,同時(shí)理論上其準(zhǔn)確性也可得到保證。為控制微合金鋼焊接粗晶區(qū)的晶粒尺寸提供了重要依據(jù)。
附圖說明
圖1為預(yù)測出的微合金鋼在不同焊接熱輸入下粗晶區(qū)的晶粒尺寸。
具體實(shí)施方式
下面結(jié)合實(shí)施例,對(duì)本發(fā)明作進(jìn)一步描述:
實(shí)施例